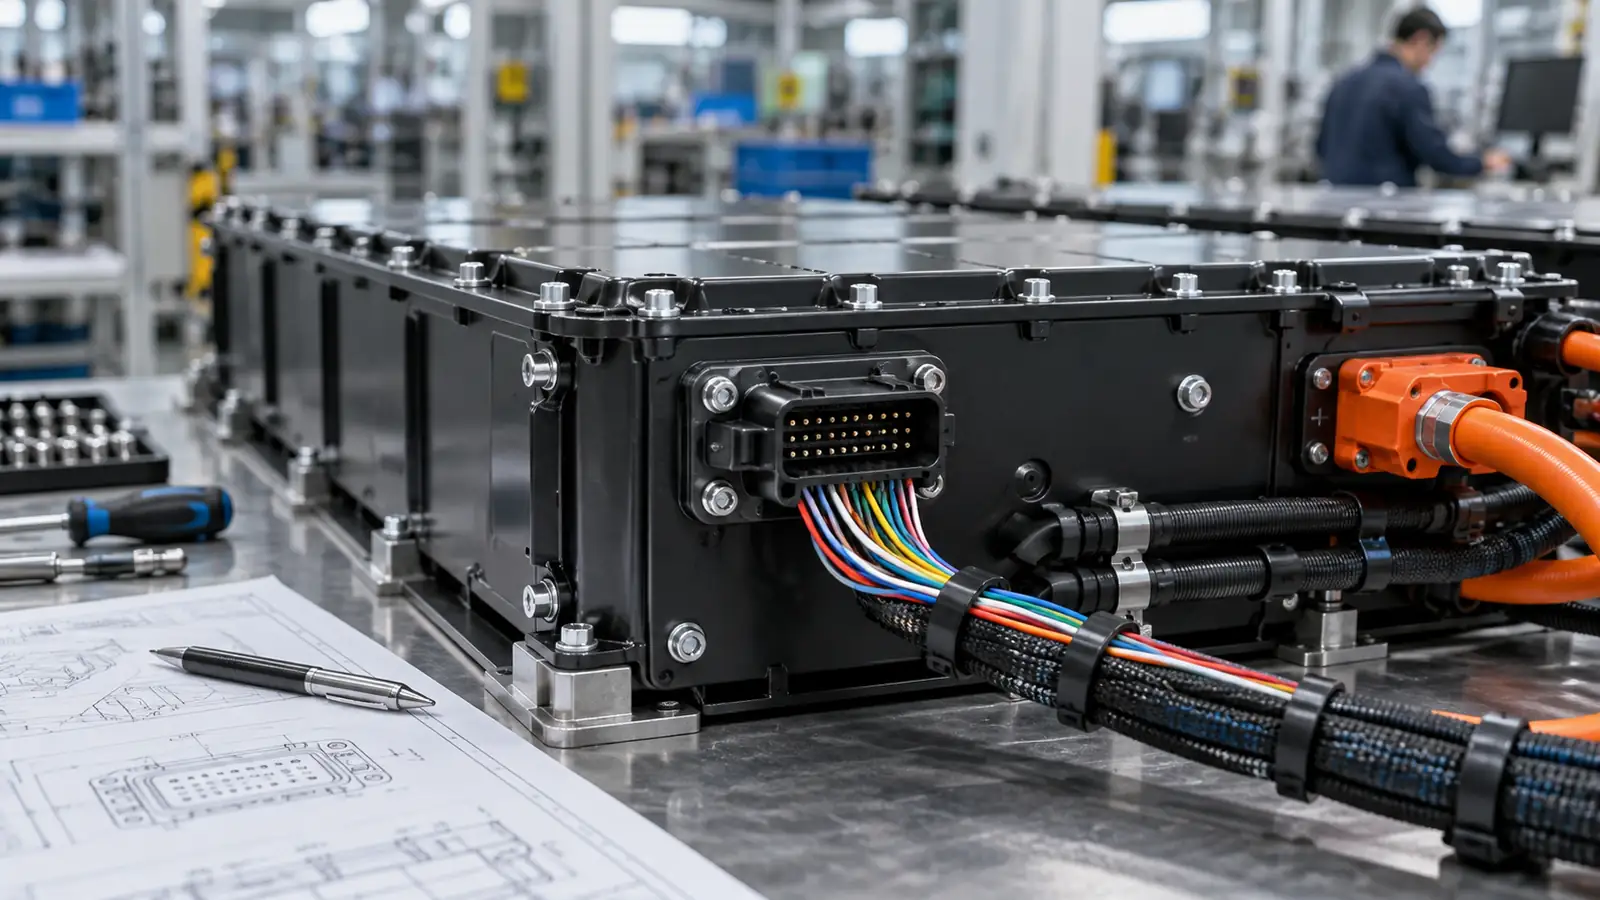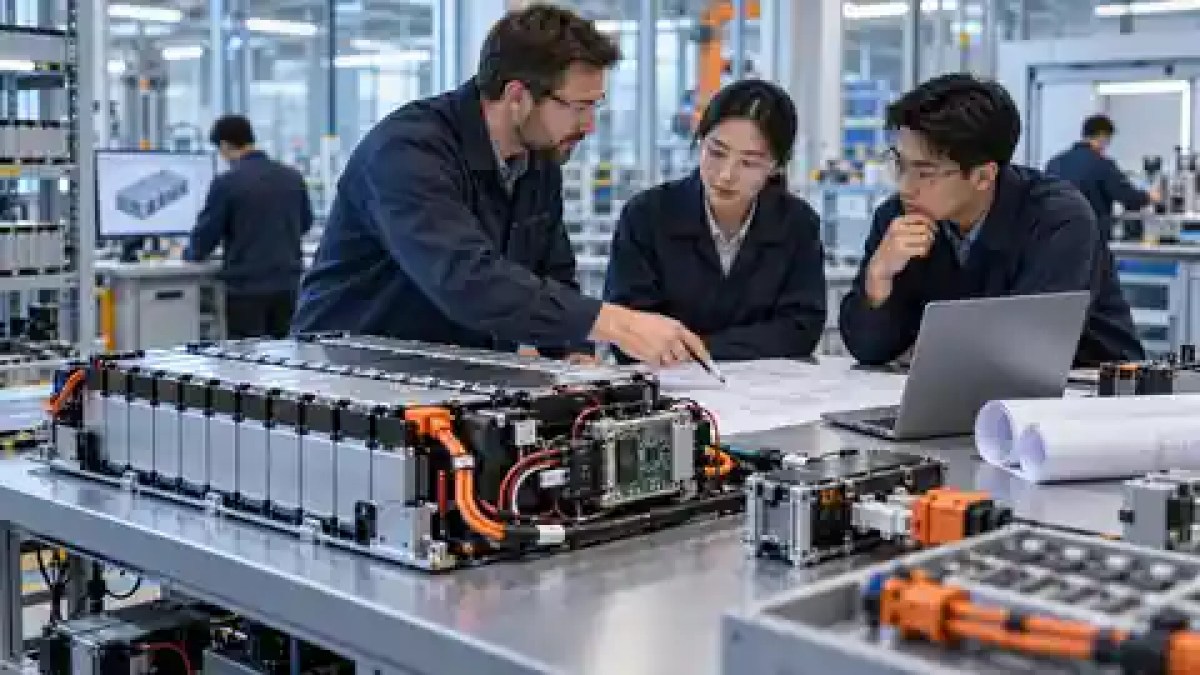


Processus de fabrication d’un pack batterie : prototype, présérie et production en série
Un pack batterie sur mesure ne doit pas passer directement du devis à la série. Un processus OEM maîtrisé utilise le prototype pour valider le produit, la présérie pour prouver la répétabilité de fabrication et la libération en production pour figer la conception, les contrôles, les critères d’essai et la traçabilité approuvés.
Le prototype prouve le produit ; la présérie prouve le processus
Le prototype répond à « le pack fonctionne-t-il dans le système prévu ? ». La présérie répond à « cette conception approuvée peut-elle être fabriquée de façon répétable avec des matériaux, opérations, contrôles, firmware, essais et une traçabilité maîtrisés ? ». La série ne doit commencer qu’après validation des deux niveaux.
Des exigences OEM à une libération en production maîtrisée
La séquence exacte dépend de l’application, mais un projet rigoureux passe par des jalons d’ingénierie et de fabrication clairs plutôt que de considérer l’approbation d’un échantillon comme une autorisation automatique de produire en volume.
| Étape | Objectif | Preuves typiques avant libération |
|---|---|---|
| 1. Référence des exigences | Transformer la RFQ en exigences électriques, mécaniques, BMS, communication, chargeur et environnement convenues. | Exigences, hypothèses, plans, interfaces et critères d’acceptation approuvés. |
| 2. Conception d’ingénierie | Définir cellules, BMS, chemin de puissance, boîtier, faisceau, connecteurs, thermique et logique firmware. | Revue de conception, BOM préliminaire, plans et définitions d’interfaces. |
| 3. Prototype | Construire un ou quelques échantillons pour valider architecture et intégration. | Configuration du prototype et premiers résultats fonctionnels. |
| 4. Validation prototype | Confirmer les performances sur équipement réel et corriger avant industrialisation. | Données électriques, BMS, communication, montage, chargeur, thermique et application. |
| 5. Présérie | Construire un petit lot maîtrisé avec les méthodes de production prévues afin d’exposer les variations. | Instructions, outillages, plan de contrôle, rendement et données EOL. |
| 6. Référence de production | Figer les versions approuvées de la conception et du processus. | BOM, plans, firmware, spécifications faisceau, critères d’essai et règles de traçabilité. |
| 7. Production en série | Maintenir une fabrication répétable avec contrôles entrant, en cours et final. | Lots, numéros de série, contrôles, EOL et gestion des modifications. |
Le premier échantillon sert à apprendre en ingénierie, pas à prouver le processus série
Le prototype doit représenter suffisamment l’architecture cible pour valider les interfaces et le comportement, tout en permettant encore des changements maîtrisés avant une industrialisation coûteuse.
Architecture électrique
Vérifiez la configuration cellules, la plage de tension, le chemin de puissance, les protections, les paramètres BMS et la compatibilité chargeur.
- Tension nominale et de fonctionnement
- Courant continu et de pointe
- Courant de charge et logique de coupure
- Fusible, contacteur ou précharge si applicable
Intégration système
Confirmez que le pack s’installe, se connecte, communique et peut être maintenu comme prévu dans l’équipement OEM.
- Dimensions et fixation
- Accès connecteurs et sortie câbles
- CAN / RS485
- Chargeur et faisceau côté équipement
La référence amont doit venir d’une RFQ structurée. Consultez la checklist RFQ pour pack batterie sur mesure.
Validez l’échantillon selon des critères d’acceptation OEM mesurables
L’approbation ne doit pas reposer uniquement sur une courte démonstration. Le plan de validation doit refléter le cycle réel et les risques identifiés pendant la conception.
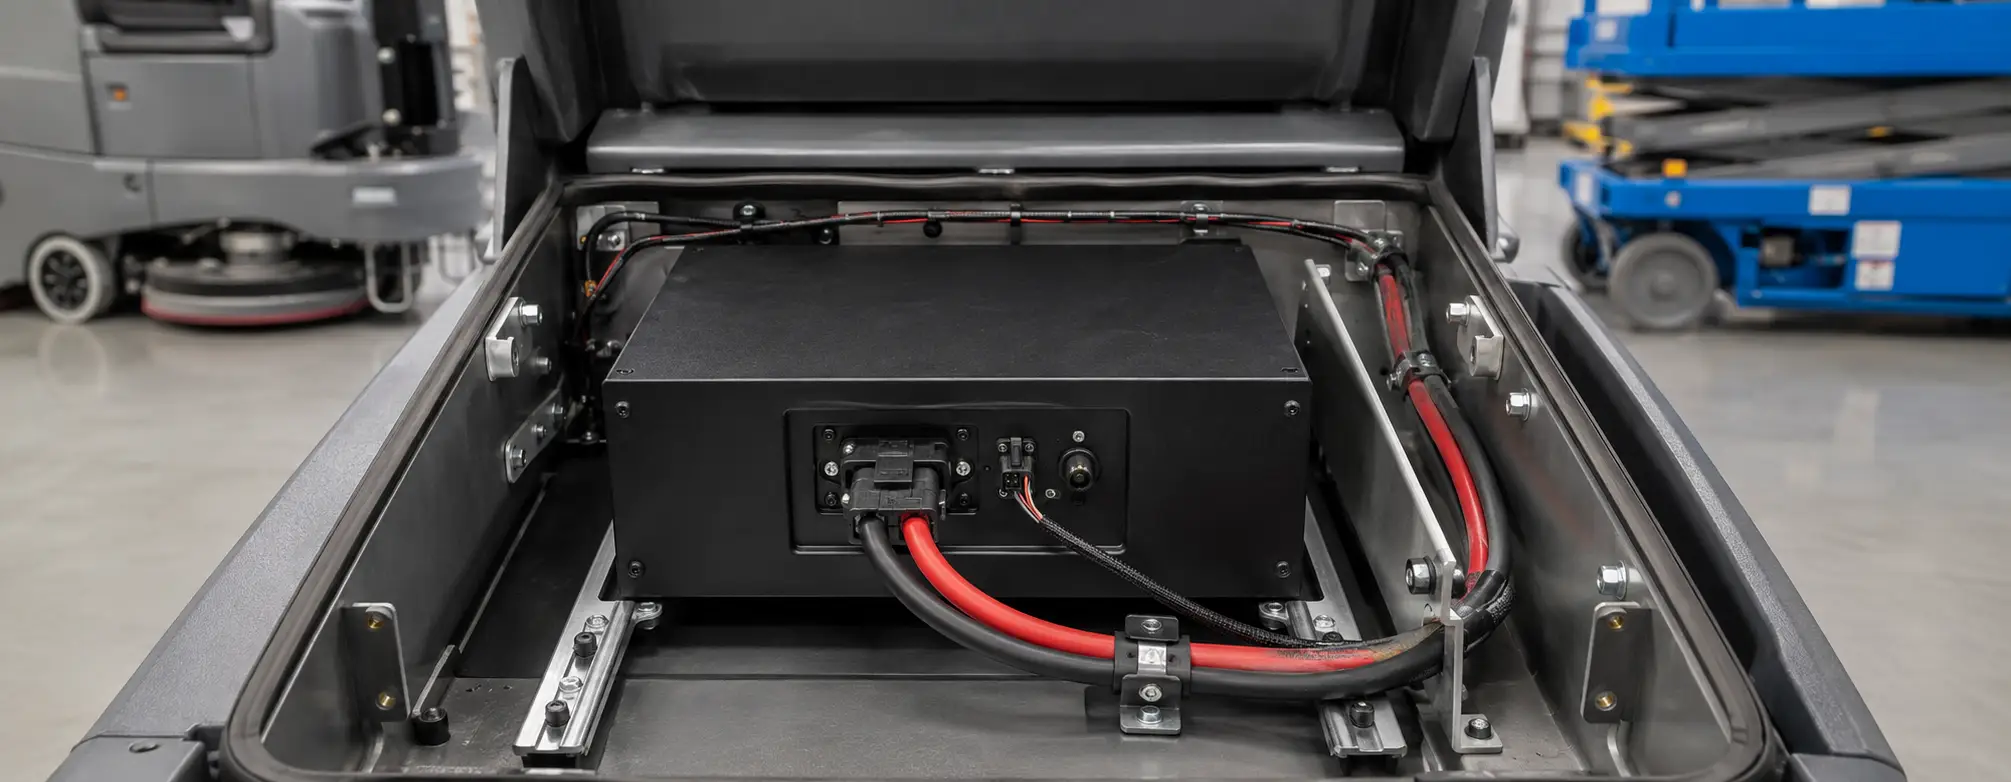
Pour un exemple d’application, consultez les essais de batteries LiFePO4 pour autolaveuses avant la série.
Un petit lot doit prouver la répétabilité, pas simplement produire plus d’échantillons
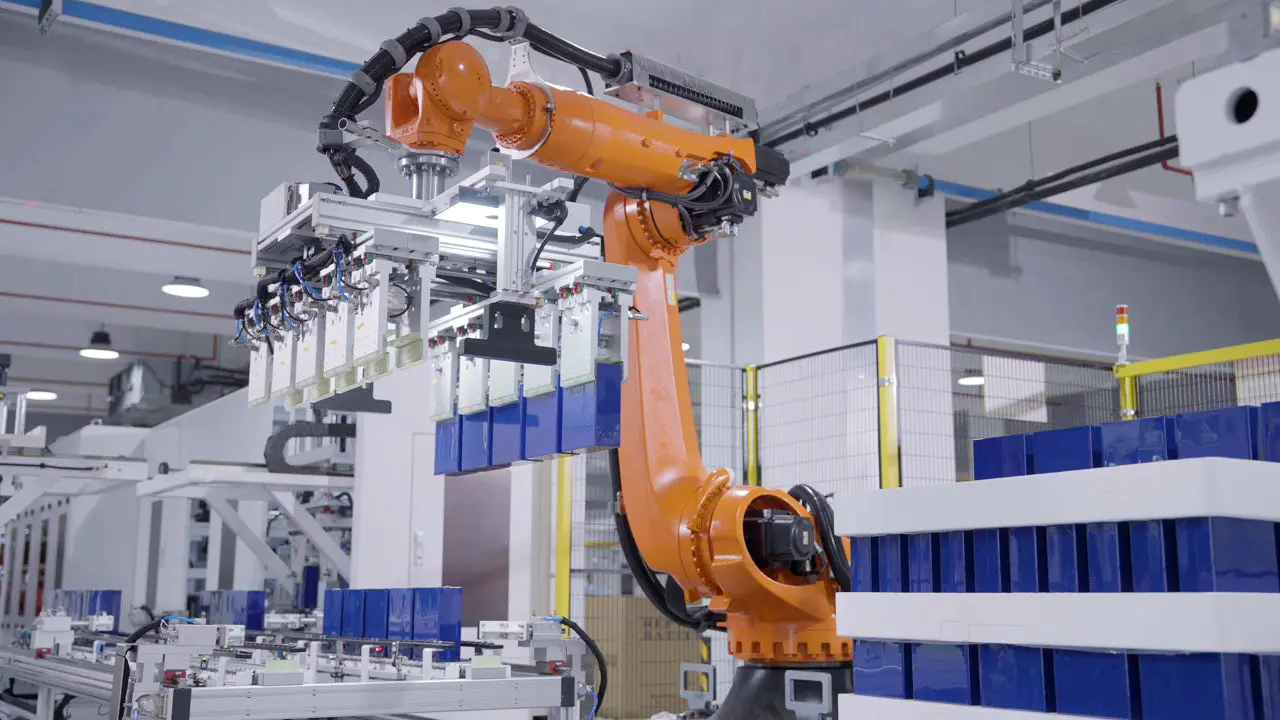
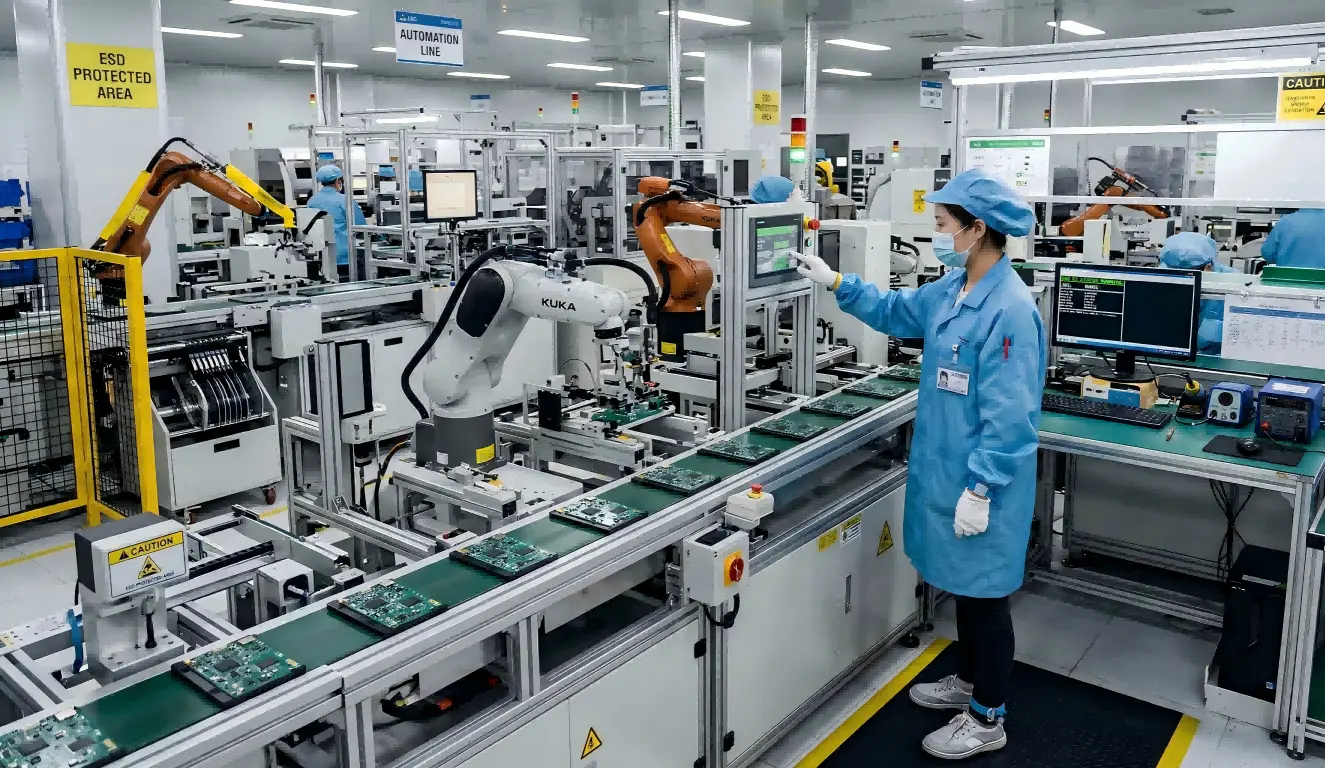
La présérie fait passer le projet de la confiance d’ingénierie à la confiance de fabrication. Elle utilise les matériaux et méthodes prévus, observe les variations, affine les instructions et vérifie la répétabilité des contrôles et essais EOL.
Ce qui doit être proche de la série
- Sources approuvées de cellules, BMS et composants clés
- Plans boîtier et faisceau libérés ou quasi libérés
- Connecteurs, câbles et quincaillerie cibles
- Outillages et contrôle du couple si nécessaire
- Méthode de chargement et configuration du firmware
Ce que la présérie doit révéler
- Étapes d’assemblage difficiles ou ambiguës
- Variations du routage des câbles et de l’accès de maintenance
- Points nécessitant mesure ou poka-yoke
- Critères d’inspection non répétables
- Causes de retouche et défaillances EOL
Figez les versions qui définissent le « produit approuvé »
Avant la série, l’OEM et le fournisseur doivent identifier exactement les versions de conception et de processus approuvées. Une référence maîtrisée évite les substitutions silencieuses et rend les changements ultérieurs traçables.
La répétabilité dépend de la maîtrise des matériaux, du processus, des essais et des enregistrements
Contrôle entrant
Cellules, BMS, connecteurs, câbles, protections et pièces du boîtier critiques doivent être vérifiés selon les spécifications approuvées et les lots traçables.
Contrôle en cours
Polarité, busbars, câbles, couple, isolation, routage faisceau, brochage, programmation, étanchéité et montage mécanique peuvent être des points critiques.
Essais EOL
Le contrôle de fin de ligne confirme les fonctions efficacement vérifiables sur chaque pack ou selon un échantillonnage convenu : tension, communication, protection, isolation, charge et fonctionnement.
Traçabilité et enregistrements
Numéro de série, lot, matières clés, version firmware, résultats d’essais et retouches permettent de limiter un problème à la configuration affectée.
La profondeur du contrôle dépend de l’architecture, du risque d’application et des exigences client. Une liste générique ne remplace pas un plan de contrôle propre au projet.
Six causes fréquentes d’échec entre l’échantillon et le volume
Construisez un parcours complet des exigences à la série
Questions OEM sur la fabrication des packs batteries sur mesure
Prototype ou présérie : quelle différence ?
Le prototype valide le produit et l’intégration ; la présérie valide la répétabilité des matériaux, opérations, contrôles, firmware et essais EOL.
Que vérifier avant la présérie ?
Performances électriques, BMS, communication, intégration mécanique, connecteurs, chargeur, thermique, maintenance et critères d’acceptation sur équipement réel.
Quand figer BOM et firmware ?
Après la clôture des corrections du prototype et avant ou pendant la libération de la présérie, avec des révisions clairement identifiées.
Pourquoi faire une présérie ?
Pour révéler les variations de fabrication, problèmes d’assemblage, inspection, chargement du firmware, traçabilité et EOL invisibles sur un seul prototype.
Quels enregistrements conserver ?
BOM, plans, instructions, versions BMS/firmware, contrôles entrants et processus, EOL, numéros de série et changements d’ingénierie.
Peut-on changer un composant après le lancement ?
Oui, via un changement d’ingénierie documenté et une revalidation si nécessaire.
Vous préparez le passage du prototype à la production ?
Transmettez les exigences approuvées, résultats du prototype, points ouverts, volume prévu, plans, exigences BMS et communication, connecteurs, chargeur et calendrier cible. Chalong Fly peut identifier ce qui doit être maîtrisé avant la présérie et la production en série.
Actualités
Dernières perspectives de CLF sur les batteries, le stockage d’énergie et l’industrie.